|
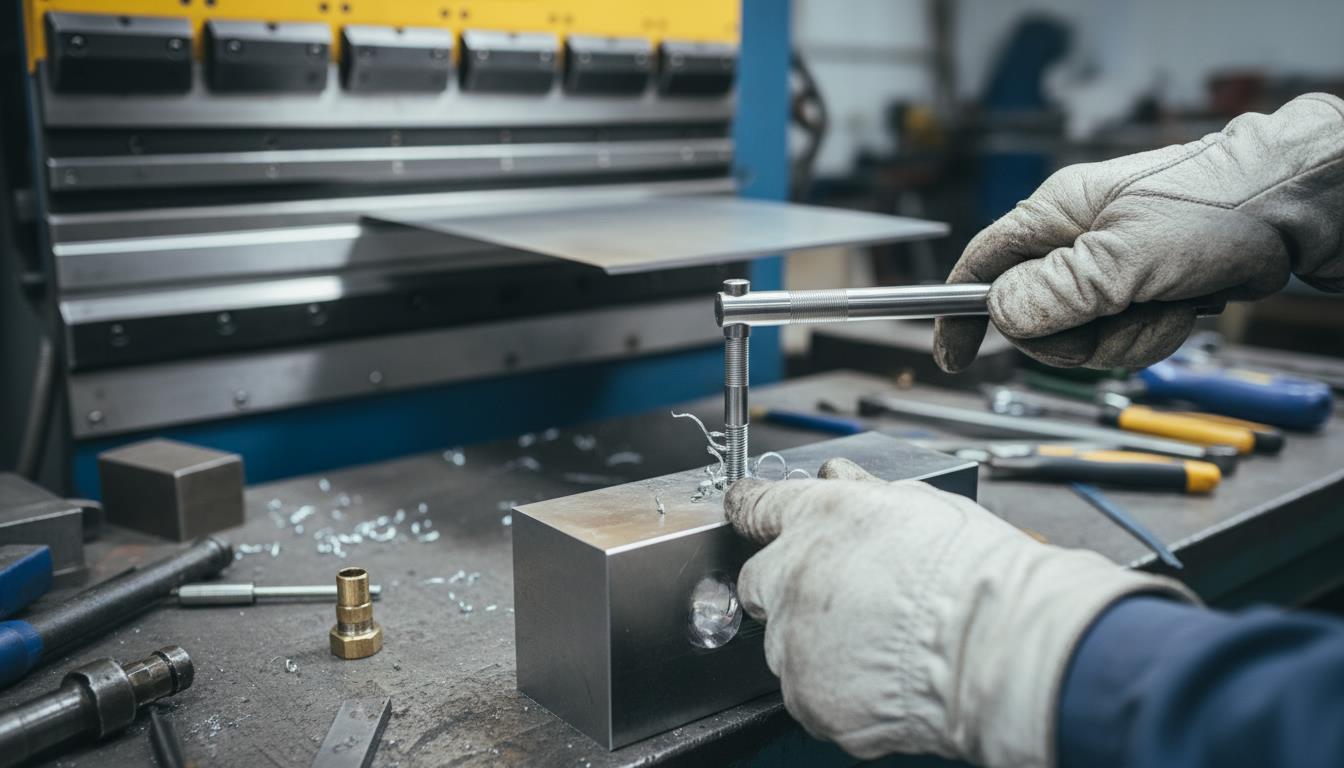
Sta je op het punt om een onderdeel te monteren en twijfel je of de passing en bevestiging straks echt strak uitkomen? In de praktijk begint betrouwbaar maatwerk vaak bij goed voorbereide gaten en nette schroefdraad. Met draad tappen zorg je dat bouten en schroeven soepel aangrijpen en ook na montage hun kracht behouden. In dit artikel lees je waar je op let bij materiaalkeuze, toleranties en voorbereiding, zodat je fouten zoals scheve draad of beschadigde randen voorkomt. Daarnaast speelt de vorm van het plaatwerk een grote rol in de uiteindelijke maatvoering. Bij metaal kanten bepaalt de buigradius, de nerfrichting en de terugvering of een hoek echt 90 graden wordt en of gaten op de juiste plek blijven. Je krijgt praktische aandachtspunten en controlepunten om jouw maatwerk voorspelbaar en reproduceerbaar te maken. Waarom deze twee bewerkingen vaak samenkomenVeel maatwerkproducten combineren plaatwerk met bevestigingspunten. Denk aan beugels, kasten, afschermingen en frames. Wat hierbij belangrijk is, is dat de volgorde van bewerkingen invloed heeft op de maatvoering. Een gat dat perfect ligt in vlak plaatmateriaal kan na een zetting net anders uitkomen door terugvering of vervorming. Een slimme aanpak is om al in het ontwerp rekening te houden met buiglijnen, randafstanden en de positie van getapte gaten. Zo voorkom je nabewerking, tijdverlies en afwijkingen bij serieherhaling. Basis van schroefdraad in metaalSchroefdraad maken lijkt simpel, maar de kwaliteit hangt af van voorbereiding en controle. In de praktijk zie je vaak dat problemen ontstaan door een verkeerd kerngat, een botte tap of onvoldoende smering. Het resultaat is dan een stroef lopende bout, beschadigde draad of zelfs een afgebroken tap. Kerngat en tolerantiesHet kerngat is de fundering van je draad. Te klein geeft veel snijkracht en kans op breuk, te groot geeft een zwakke draad met minder draagvermogen. Controleer daarom altijd de juiste boordiameter voor de gekozen draadmaat en spoed. Bij fijnere draad is extra precisie vereist omdat de marge kleiner is. Let ook op de passing van de bout. Voor functionele maatwerkconstructies is consistentie vaak belangrijker dan een extreem strakke passing. Een voorspelbare passing maakt montage sneller en vermindert schade bij herhaald los en vast zetten. Doorlopend gat of blind gatBij een doorlopend gat is spaanafvoer eenvoudiger en is de kans op vastlopen kleiner. Bij een blind gat is de bodem kritisch. Er moet voldoende ruimte zijn voor spanen en de aanloop van de tap, anders loopt de tap vast voordat de draad op diepte is. Veel mensen kiezen in deze situatie voor een bodemtap of een combinatie van tappen om de draad tot dichtbij de bodem netjes te vormen. Smering en spaanafvoerWat hierbij belangrijk is, is dat snijolie of geschikte koeling niet alleen de levensduur van gereedschap verlengt, maar ook de draadkwaliteit verbetert. Slechte smering verhoogt wrijving en zorgt sneller voor bramen of aankleving, vooral bij rvs en aluminium. Zorg daarnaast voor regelmatige spanenbreuk en controleer of de spanen niet klem lopen in het gat. Veelvoorkomende fouten en hoe je ze voorkomtEen fout in een getapt gat of een verkeerd gezette hoek valt vaak pas op bij montage. Dan is herstel kostbaar. Met een paar vaste controlepunten voorkom je de meeste problemen.
In de praktijk zie je vaak dat vooral haaksheid en ontbramen worden onderschat. Een kleine scheefstand kan bij langere bouten direct zichtbaar worden in een kromme montage of een spanning die later los trilt. Metaal kanten en maatwerk begint bij voorbereidingBij kanten wordt plaatmateriaal plastisch vervormd langs een buiglijn. Dat lijkt rechttoe rechtaan, maar terugvering, materiaalstructuur en gereedschap bepalen de uiteindelijke hoek en maat. Wat hierbij belangrijk is, is dat je niet alleen naar de buitenmaten kijkt, maar ook naar functionele maten zoals gatposities, flenshoogtes en montagevlakken. Buigradius en terugveringElk materiaal veert terug na het zetten. Hoe harder het materiaal, hoe groter de terugvering. Ook de plaatdikte en de gekozen V opening spelen mee. Bij nauwkeurig maatwerk is het verstandig om in de specificatie niet alleen de eindhoek, maar ook de gewenste toleranties te benoemen. Zo kan er gericht worden bijgesteld in perskracht en overbuiging. Nerfrichting en oppervlaktekwaliteitDe nerfrichting van het plaatmateriaal beïnvloedt de kans op scheuren en de zichtkwaliteit. Vooral bij aluminium en rvs kan een ongunstige buigrichting leiden tot micro scheurtjes aan de buitenradius. Veel mensen kiezen daarom voor buigen haaks op de walsrichting wanneer de constructie dat toelaat. Voor zichtwerk telt ook de bescherming van het oppervlak, bijvoorbeeld folie of juiste tooling, zodat er geen afdrukken ontstaan. Relatie met gaten en getapte draadGaten dichtbij een buiglijn kunnen vervormen, waardoor een bout niet meer netjes uitlijnt. Een slimme aanpak is om voldoende randafstand te houden en waar nodig de gatpositie te compenseren in het vlakke patroon. Voor getapte gaten in plaatwerk is het extra belangrijk om te controleren of de beschikbare materiaaldikte voldoende draadgangen oplevert. Bij dun materiaal kan een alternatieve oplossing beter passen, zoals een persmoer of draadbusring, afhankelijk van belasting en demontage. Ontwerpkeuzes die het verschil makenGoede maakbaarheid ontstaat op de tekentafel. Als toleranties, buigrichtingen en montagevolgorde kloppen, wordt de productie voorspelbaar. Dat scheelt uitval en versnelt levertijd.
In de praktijk zie je vaak dat functionele maten zoals flenshoogte en hart op hart afstanden meer invloed hebben dan de totale buitenmaat. Door daarop te sturen, wordt het eindresultaat betrouwbaarder. Kwaliteitscontrole in de praktijkControle hoeft niet complex te zijn. Met een vast meetplan en een paar slimme checks voorkom je verrassingen. Wat hierbij belangrijk is, is om zowel de bewerking als de functie te controleren. Een hoek kan netjes 90 graden zijn, maar toch een probleem geven als een bout niet haaks kan inschroeven. Meetpunten die vaak het meeste zeggen
Een slimme aanpak is om bij een eerste stuk altijd een korte pascontrole uit te voeren met het tegenstuk. Dat voorkomt dat een kleine afwijking pas aan het eind van de serie zichtbaar wordt. Wanneer uitbesteden of specialistische hulp overwegenSommige combinaties van materiaal, dikte en nauwkeurigheid vragen om ervaring en geschikte machines. Denk aan rvs met strakke toleranties, kleine zettingen dicht op elkaar of fijne draad in een kritisch onderdeel. Veel mensen kiezen in deze situatie voor uitbesteden wanneer herhaalbaarheid belangrijk is of wanneer het risico op gereedschapsbreuk en uitval hoog is. Wat hierbij belangrijk is, is duidelijke informatie. Lever liefst een tekening met functionele maten, materiaalsoort, dikte, gewenste oppervlaktekwaliteit en montage-eisen. Zo wordt de kans op misverstanden kleiner en kan er gericht worden meegedacht over maakbaarheid. ConclusieNauwkeurig maatwerk ontstaat wanneer schroefdraad en zetwerk vanaf het ontwerp op elkaar zijn afgestemd. Let op een correct kerngat, haaks starten, goede smering en controle van de passing. Bij kanten maken buigradius, nerfrichting en terugvering het verschil, vooral rondom gaten en montagevlakken. Door vooraf slimme keuzes te maken en gericht te meten, voorkom je nabewerking en krijg je onderdelen die direct passen en betrouwbaar te monteren zijn. ConclusieNauwkeurig maatwerk vraagt om een combinatie van goede voorbereiding en controle. Kies bij schroefdraad voor het juiste kerngat, werk haaks en voorkom bramen en vastlopende spanen. Zorg bij zetwerk dat buigradius, terugvering en gatposities zijn meegenomen in het ontwerp. Met duidelijke toleranties en een korte pascontrole bij het eerste stuk wordt het eindresultaat voorspelbaar en direct bruikbaar in montage. |